欢迎来到宁波昆成机械有限公司
卡套预装完成后,如何快速判断预装质量是否合格?
在液压与气动系统中,管接头连接的可靠性早在螺母最终拧紧之前就已奠定。卡套预装阶段——即卡套首次被压入钢管的工序是整个连接的基础。预装不良的卡套可能导致泄漏、阀芯卡滞、密封件损坏,甚至引发灾难性的系统故障。因此,掌握如何快速、准确地判断卡套预装质量,是每一位液压技术人员和维护专业人员必备的技能。
昆成作为卡套预装机与液压管材加工设备的领先制造商,旗下拥有KC-A01电动卡套预装扩口两用机和KC-A02手动卡套预装扩口两用机,并制定了一套完整的检测标准与方法,帮助操作者判断预装是否合格。本文将为您详细讲解成功预装的两个关键特征、预装失败的三种常见表现,以及现场即可完成的简便检查方法。
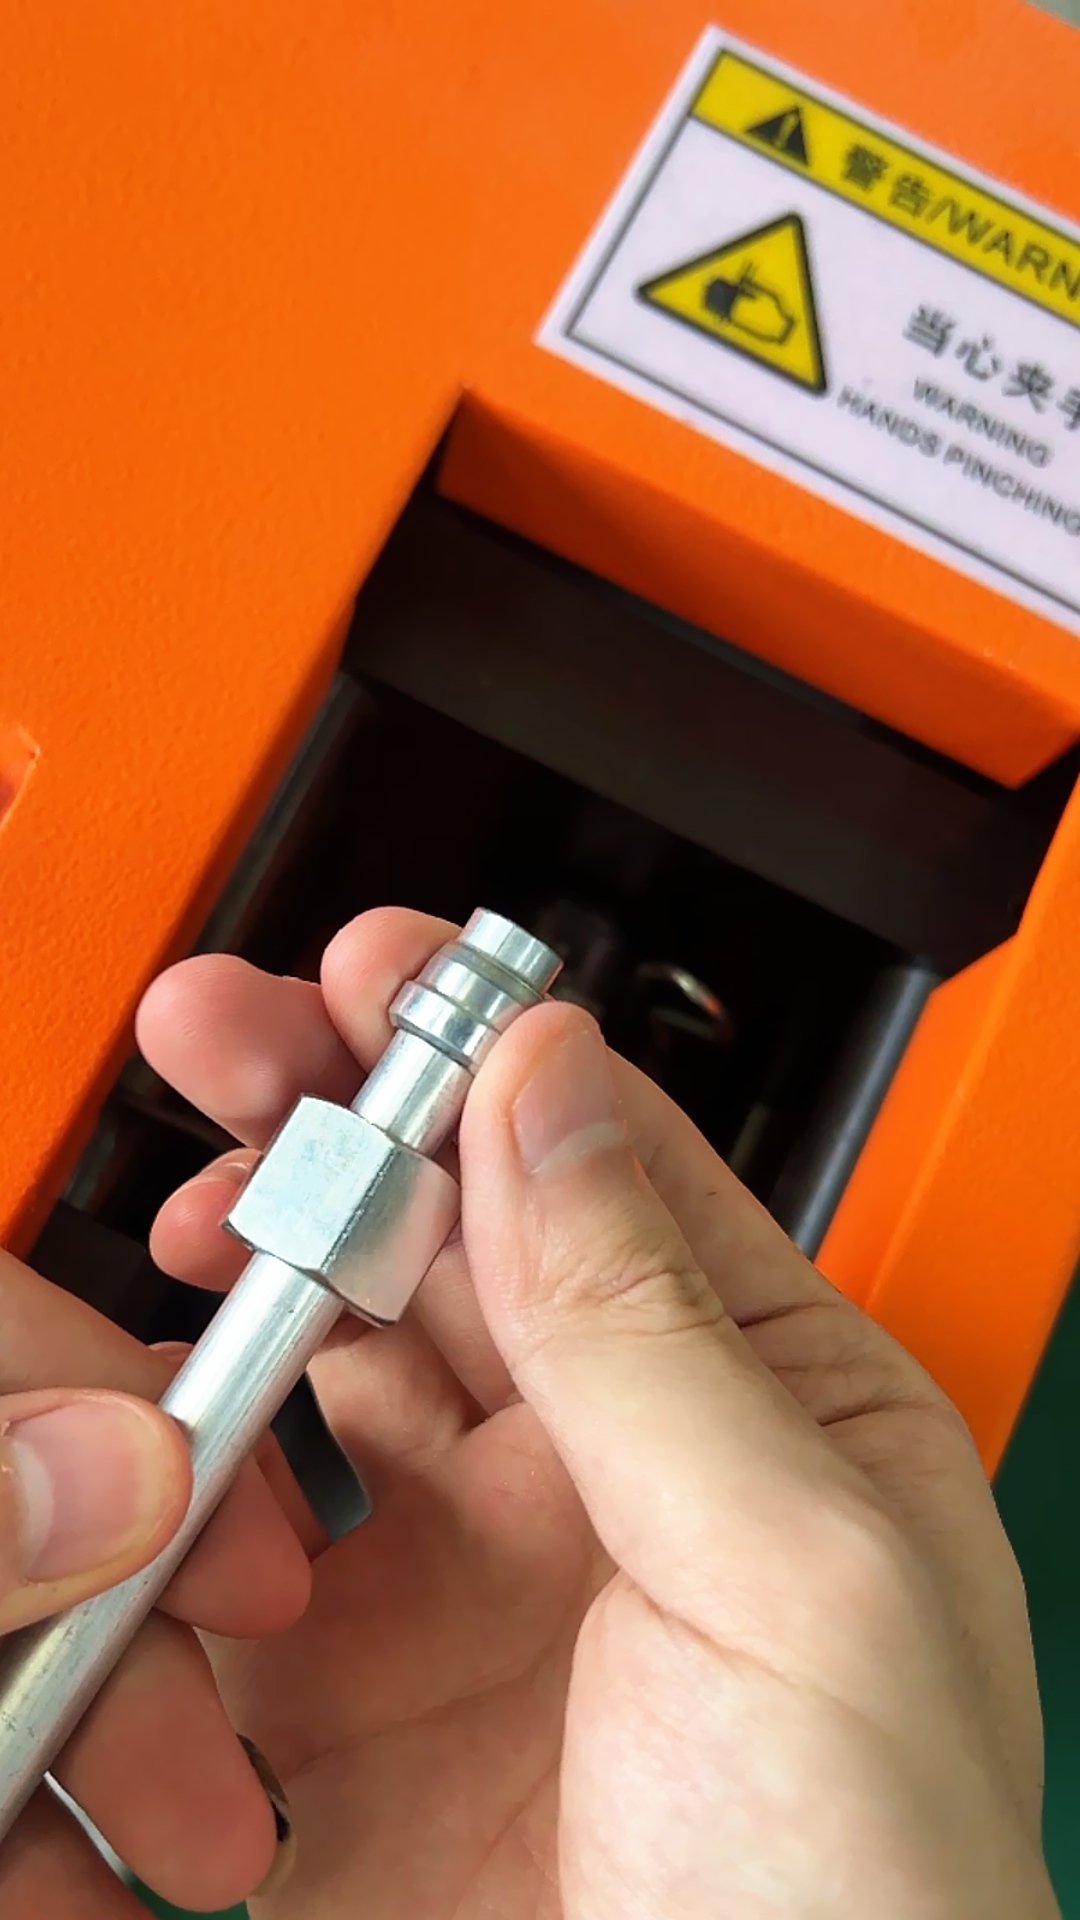
成功预装的两个关键特征
根据昆成预装指南,一次成功的预装可通过以下两个特征来识别:
1. 卡套卡住管子,上下不动,左右可转动
这是最基本的判断指标。预装完成后,卡套的刃口应已充分切入钢管外表面,形成牢固的机械握持力。当您尝试沿管子轴向上下移动卡套时,应感觉不到任何位移。然而,卡套仍应能围绕管子自由旋转。这种轴向固定与旋转自由的组合,表明卡套已正确就位,且未过度拧紧。
2. 卡套前端微微隆起
检查卡套前沿的管子表面,您应能看到一圈材料凸起。这圈凸起是预装过程中卡套刃口挤压管材形成的。根据昆成标准,这圈凸起应至少覆盖卡套断面的80%。这是卡套已切入管子至正确深度的视觉确认。
预装失败的三种常见表现
同样重要的是,要知道预装失败是什么样的。昆成检测指南明确指出了三种失败模式:
1. 卡套没卡住管子,上下能动
如果卡套能沿管子轴向滑动,说明刃口未能充分切入管面。这可能是预装压力不足、模具选择错误或预装模具磨损所致。上下能动的卡套无法提供可靠连接,必须重新预装。
2. 卡套左右不能旋动,已经锁死管子
这是相反的问题——过度拧紧。如果卡套被压得过紧,可能永久锁死在管子上,失去旋转能力。这种情况表明卡套密封锥面已过度变形,可能导致最终装配时泄漏或连接失效。
3. 卡套密封锥面已经被压平,失去弹性
当卡套被过度压缩时,提供密封功能的锥面会被压平。这种永久性变形意味着卡套无法再与接头体形成可靠密封。此时必须更换卡套并重新预装。
EO-2功能螺母:内置的检查工具
对于使用昆成EO-2功能螺母的操作者,还有一种极为便捷的检查方法。EO-2螺母结构独特:预装前,卡套与定位环之间有一段可见空隙。当卡套经过预装正确切入钢管后,这段空隙完全消失。
这种预装前后的简单对比,为预装质量提供了明确无误的视觉判断标准。如果预装后空隙仍然存在,说明卡套未完全就位;如果空隙消失,则预装正确。这一特性使EO-2功能螺母在现场维护和培训应用中尤为宝贵,因为快速、可靠的检查至关重要。
分步检查流程
预装完成后,按以下步骤进行快速质量检查:
从机器中取出预装完成的管子。
目视检查卡套前沿的材料凸起,确保其至少覆盖卡套断面的80%。
尝试沿管子轴向上下移动卡套,应无位移。
尝试围绕管子旋转卡套,应能自由转动。
如使用EO-2功能螺母,检查卡套与定位环之间的空隙是否消失。
如果所有检查均通过,预装成功。如果任何指标显示失败,必须拆下卡套,使用新卡套重新预装。
模具状态的重要性
需要特别注意的是,预装连接的可靠性不仅取决于操作者的技术,还取决于预装模具的状态。昆成预装模具包含套筒和挡板,采用进口模具钢制作,经过专业热处理,耐用性出色。然而,即使最好的模具也会随着使用而磨损。昆成建议每50次预装至少检查一次预装模具,使用专用模具检测工具。即使操作流程正确,磨损的模具也可能导致预装失败。
掌握检查方法,确保连接可靠
快速、准确判断卡套预装质量的能力,是一项直接影响液压与气动系统可靠性的技能。通过理解成功预装的两个关键特征和预装失败的三种常见表现,操作者可以及早发现问题,避免代价高昂的系统停机。昆成KC-A01和KC-A02卡套预装扩口两用机,配合EO-2功能螺母和高品质预装模具,为您提供每次都能实现稳定、可靠预装结果所需的工具。


 English
 中文
