欢迎来到宁波昆成机械有限公司
客户一上手就翻车?电动卡套预装机四大高频问题全解
客户收到电动卡套预装机后,最常问的是什么?为什么卡套卡不住?为什么模具一用就废?为什么明明装好了还是漏?
问题看似琐碎,却直接决定了预装成败与密封可靠性。常见问题主要集中在操作流程、模具选择、压力设置、预装效果检查以及日常维护这五个关键环节。为此,我们把上述维度逐一拆解,帮您用最短路径排查并解决问题。
一、操作流程与准备阶段
1.管子没准备好就开始预装
常见表现:管子端部不垂直、有毛刺、或者管子本身弯曲。
后果:这会导致卡套预装不正、密封失效,甚至损坏模具。
正确做法:必须确保管子端部有一段直管,角度误差在±1°以内,然后内外去毛刺并清洁干净。
2.螺母和卡套的安装顺序搞反了
常见表现:卡套的刃口方向装反,或者螺母和卡套的顺序颠倒。
后果:无法完成预装,或者预装后卡套无法起到密封作用。
正确做法:先套上螺母,再套上卡套,并且卡套有刃口的一头必须朝向管端。
二、模具与压力设置的问题
1.模具选错或装错
常见表现:没有根据管子外径选择对应的套筒和挡板,或者模具没有安装到位、插销没插好。
后果:管子无法正确插入模具,预装时管子打滑或模具损坏。
正确做法:根据管径选择对应型号的模具,清洁并润滑后,正确安装在机器上,并插好插销固定套筒。
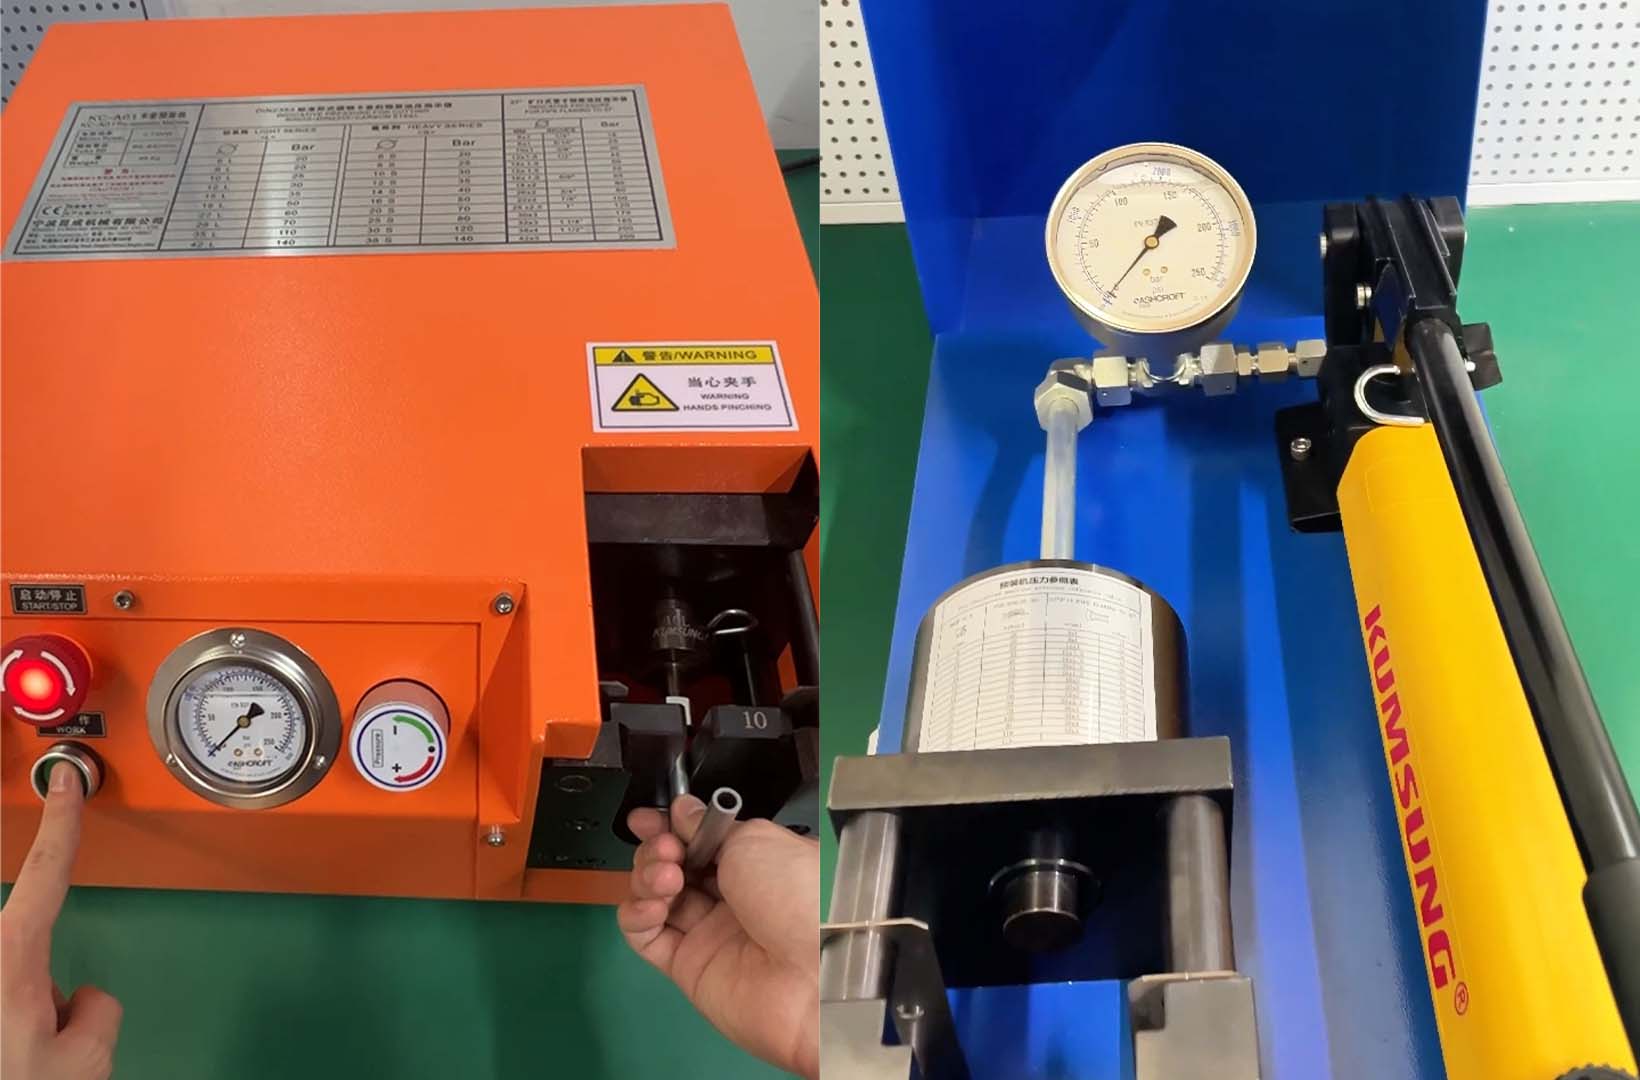
2.压力设置不当
常见表现:不看压力参照表,凭感觉调压。对于材质较软的管子(如铜管),没有适当降低压力。
后果:压力过大导致卡套变形、密封锥面被压平(失去弹性);压力过小则卡套卡不住管子,上下能动。
正确做法:根据机器上的压力参照表设定压力。如果管子材质较软,需要适当降低压力。
三、预装效果与检查的问题
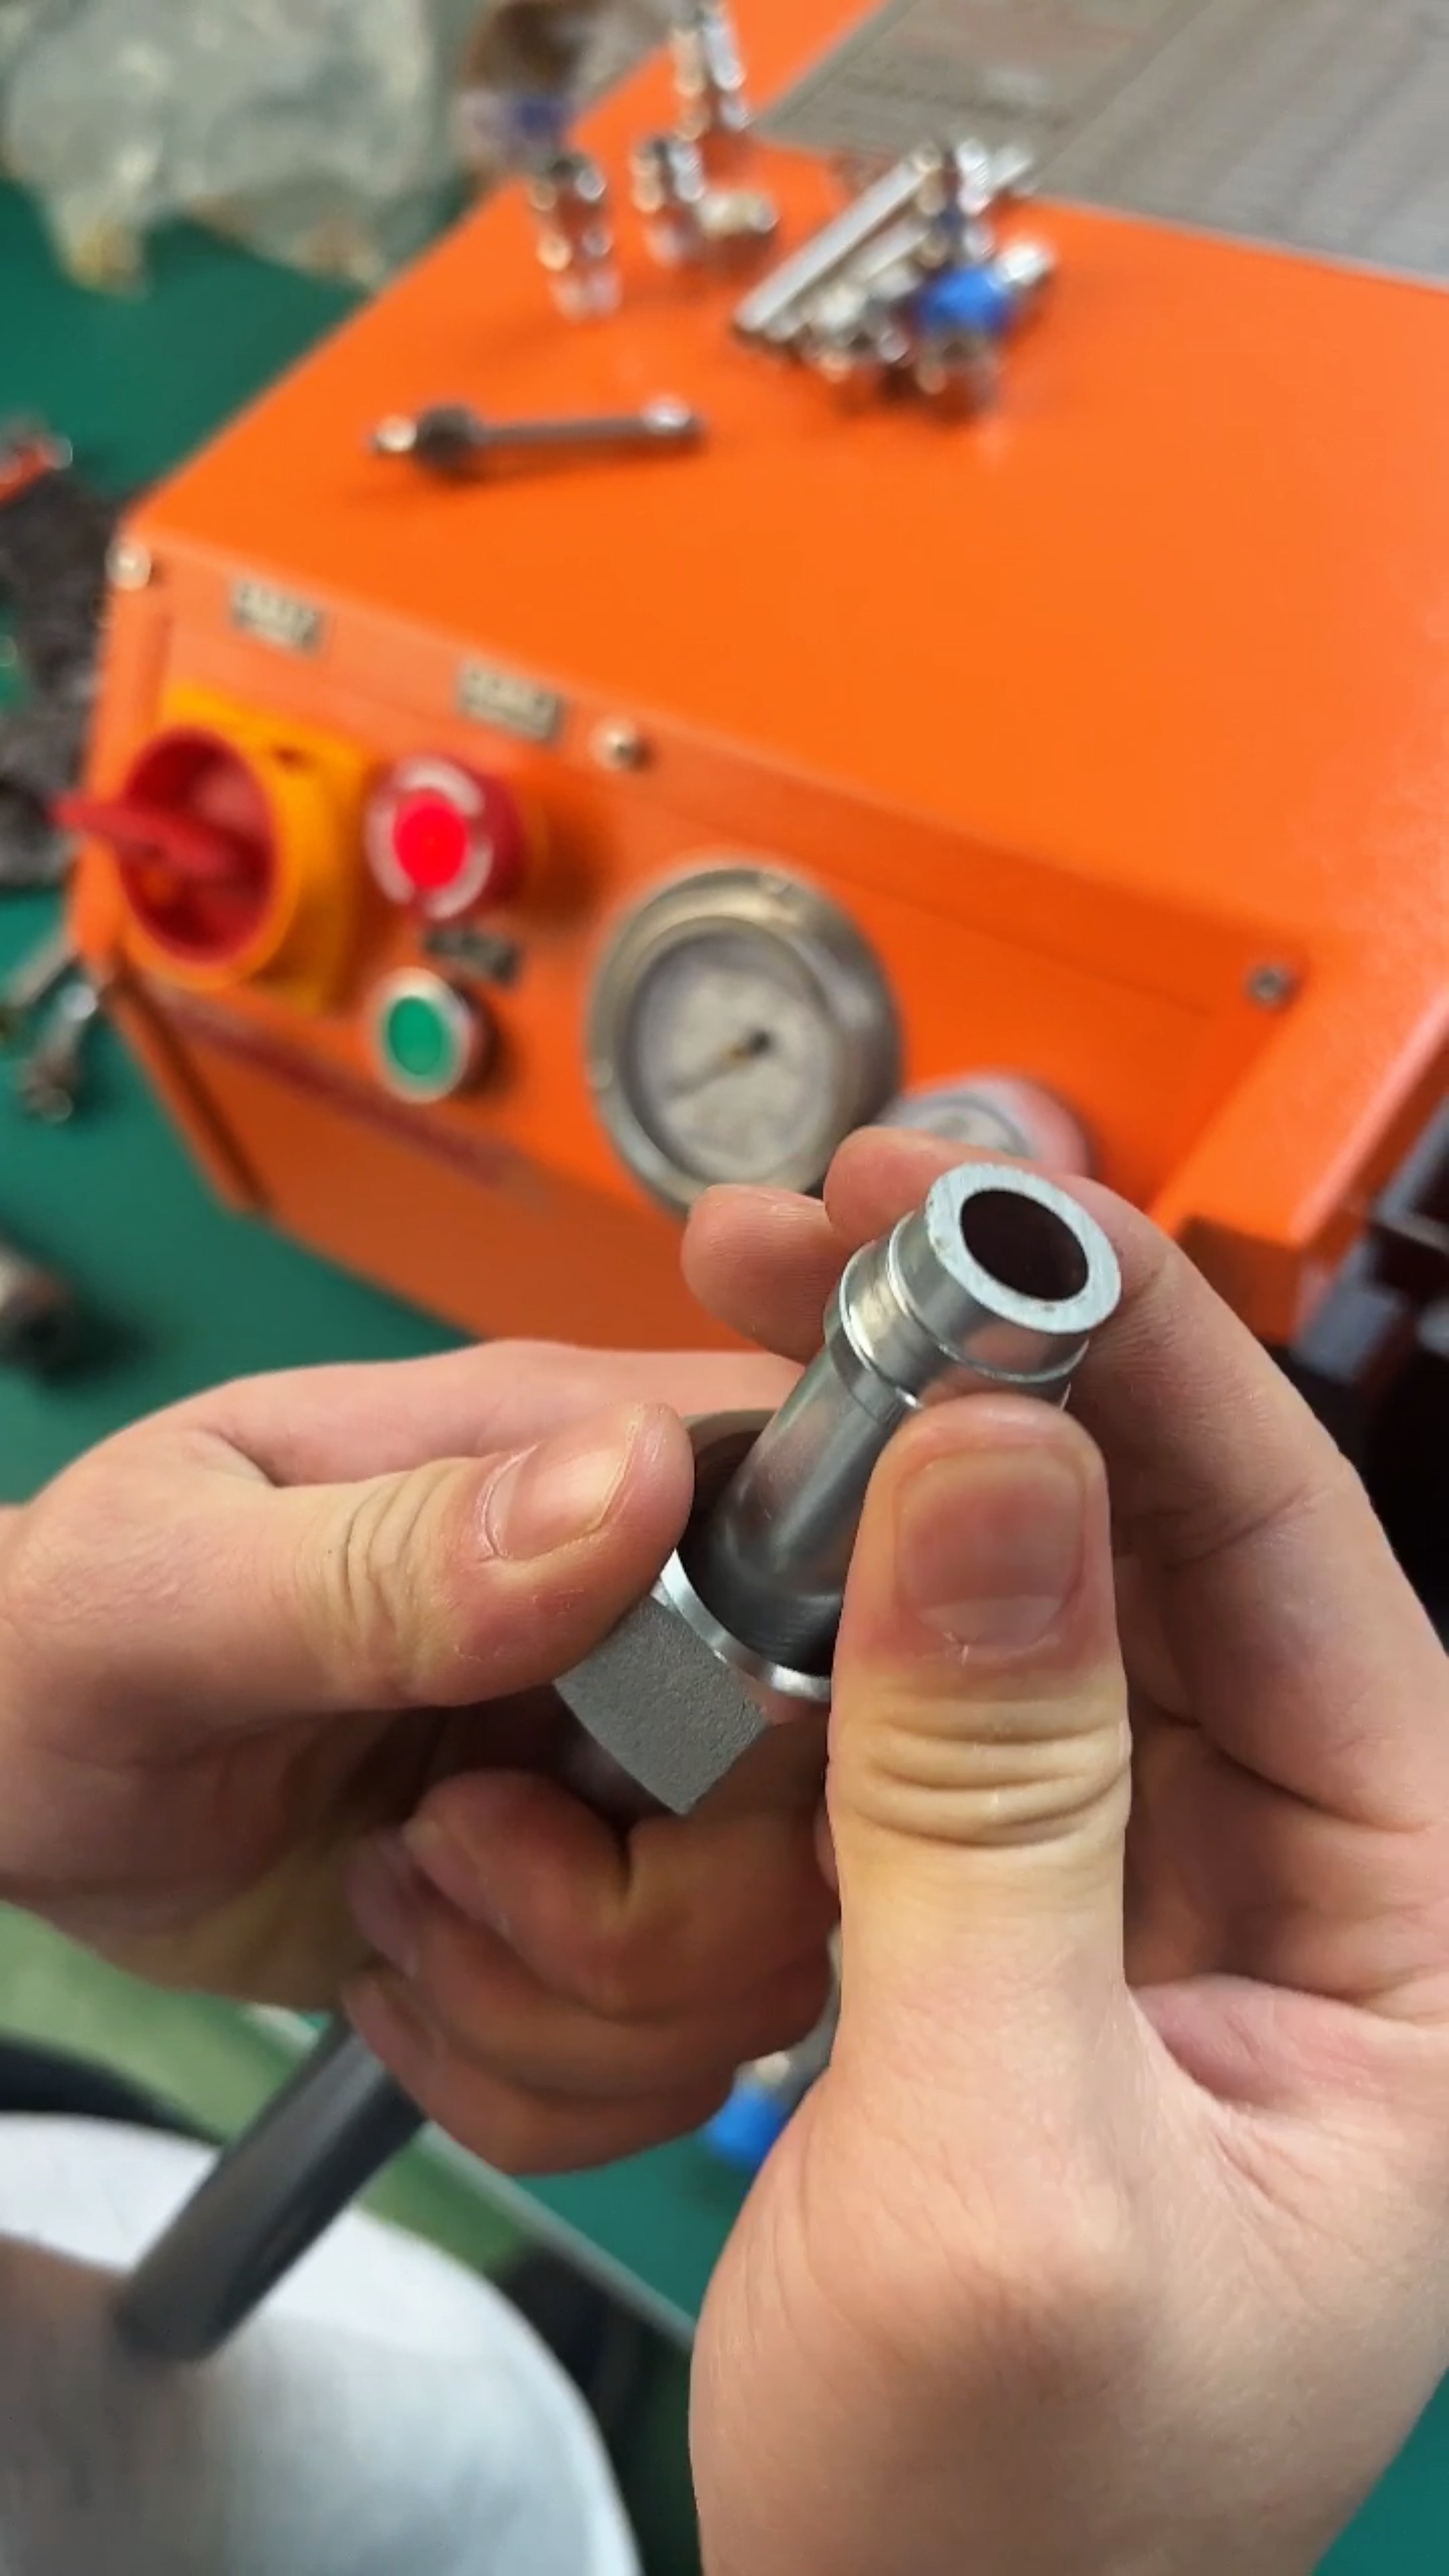
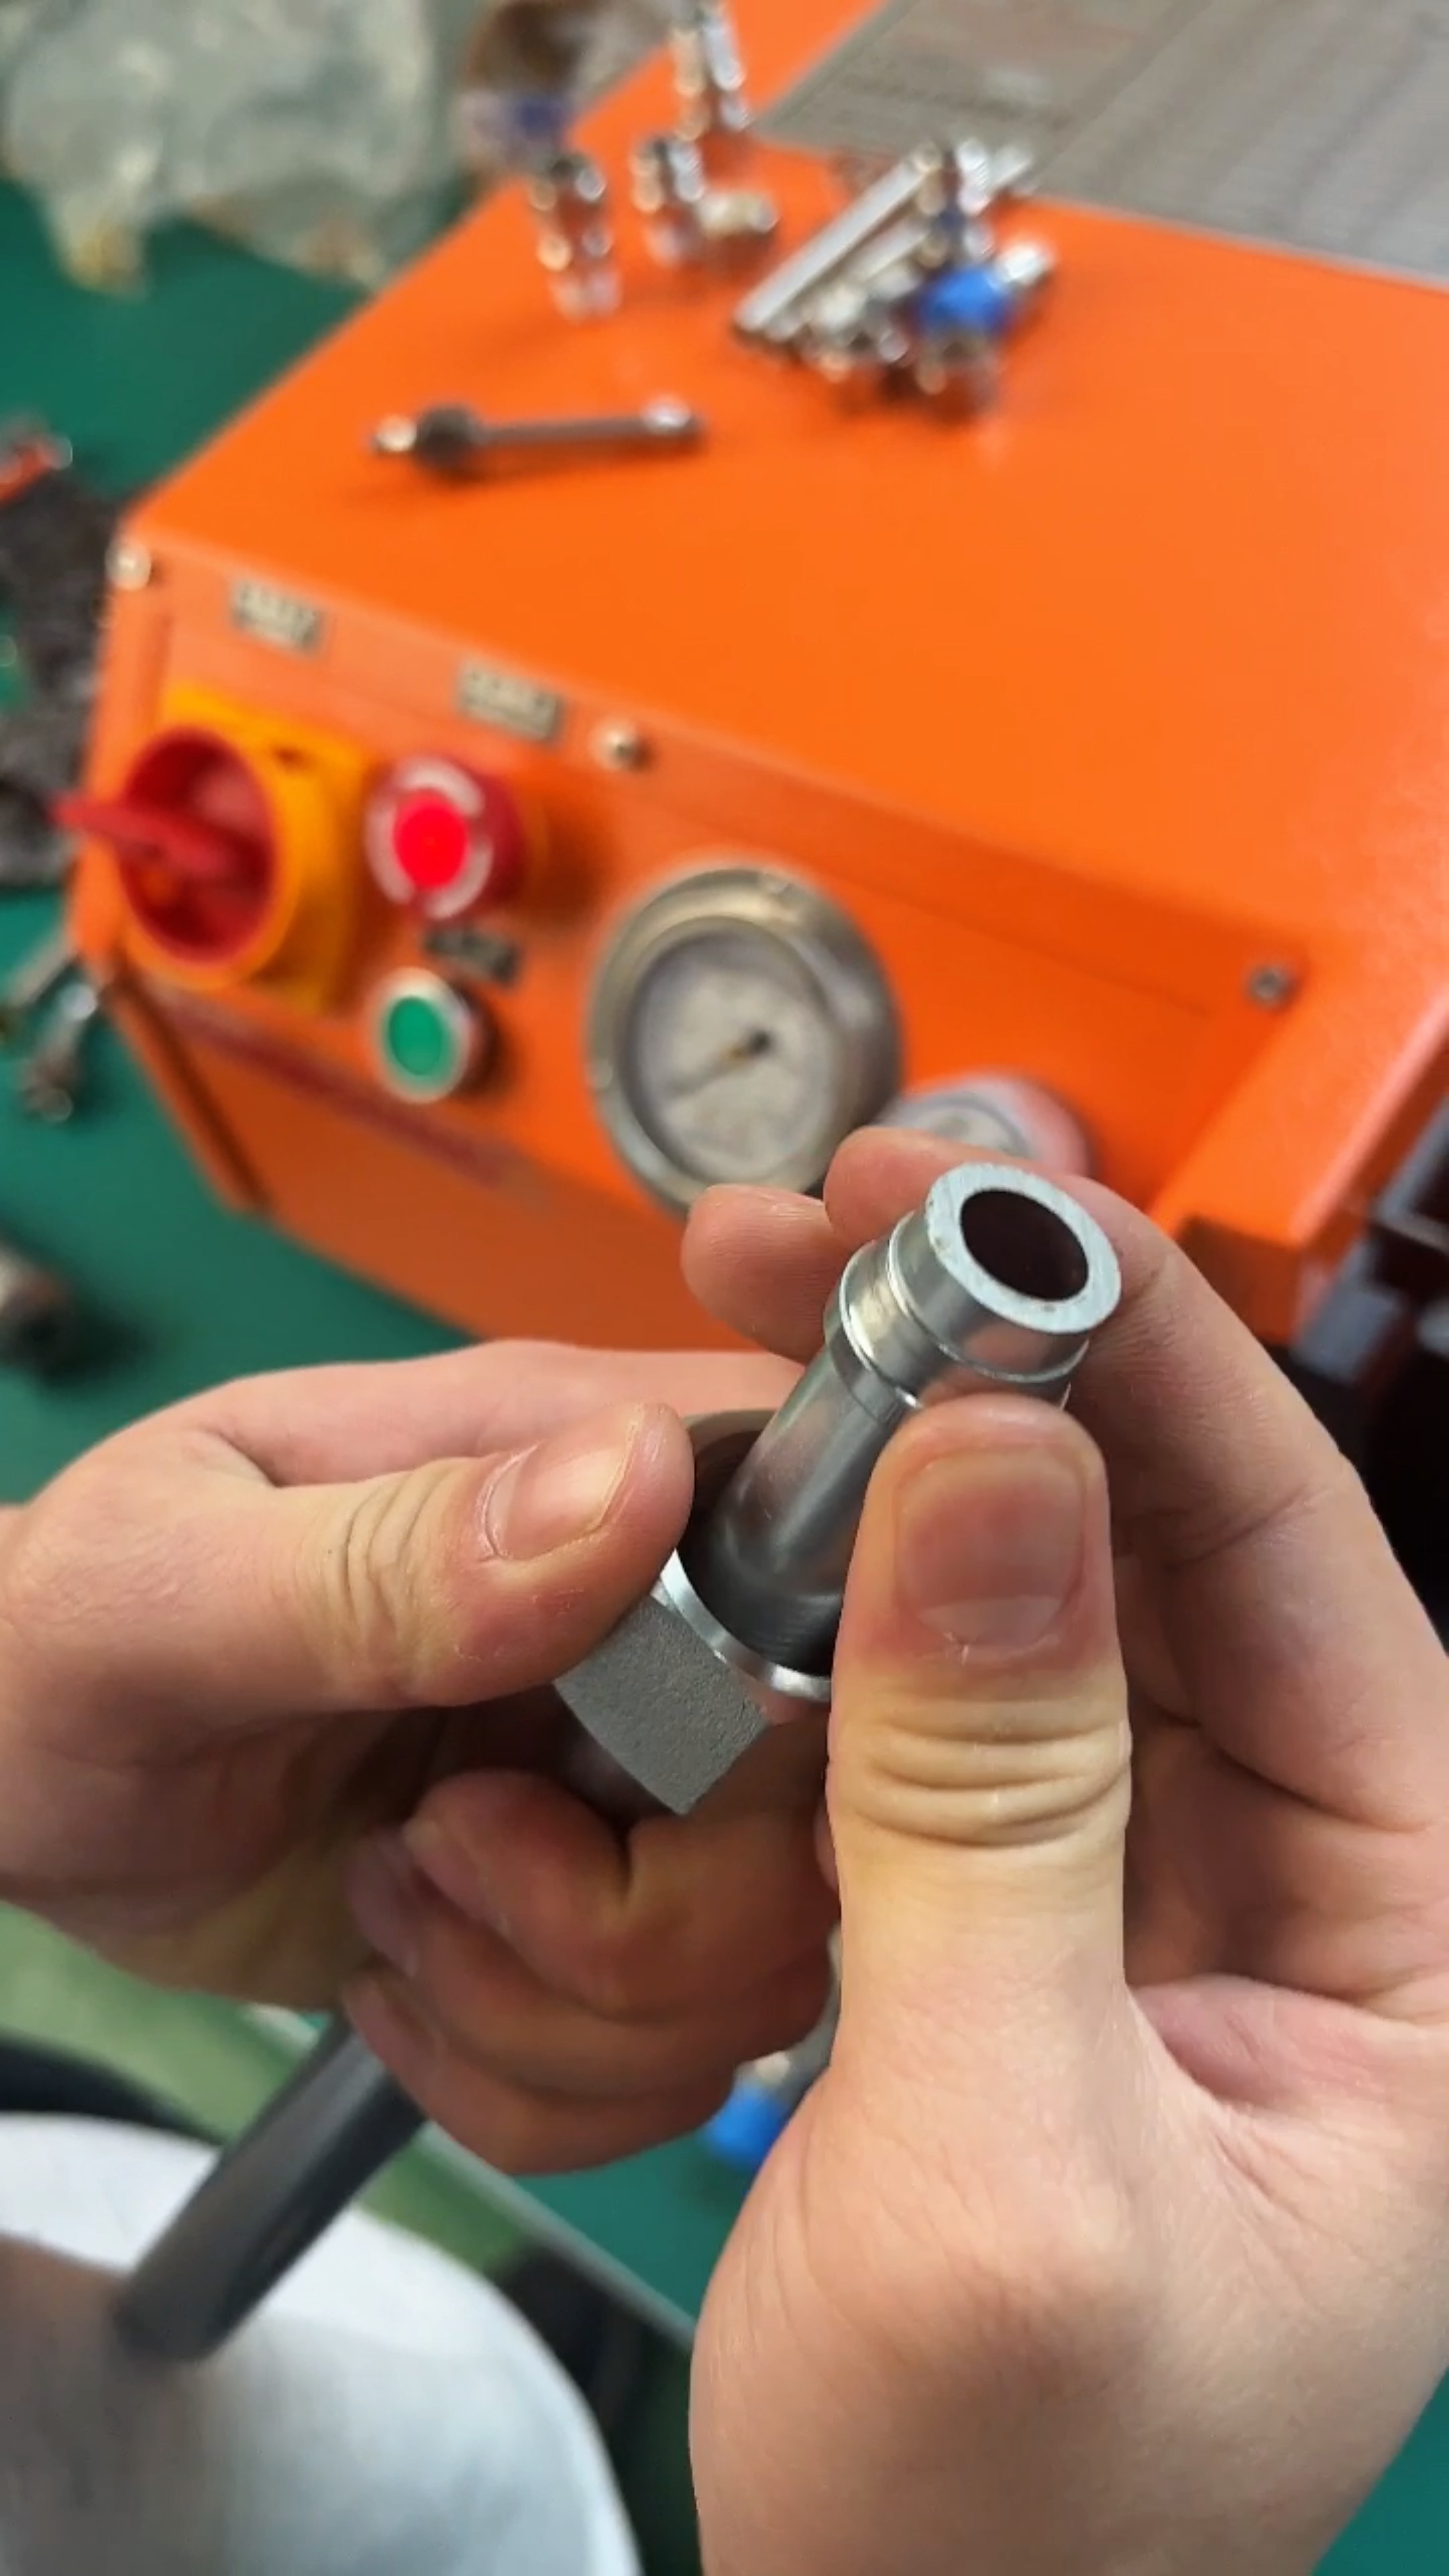
不知道预装成功是什么样
常见表现:预装完成后,客户不确定是否合格,或者误把失败状态当成成功。
关键判断标准:
预装成功的两个特征:
1.卡套卡住管子,上下不动,但左右可以转动。
2.卡套前端(第一刃口处)能看到一圈明显的材料隆起,这圈隆起至少盖住卡套端面的80%。
预装失败的三个特征(需要立即调整或更换模具):
卡套没卡住管子,上下能动。
卡套左右不能旋动,已经锁死管子。
卡套密封锥面已经被压平,失去弹性。
四、安全与维护问题
1.忽视安全操作
常见表现:设备运行时用手去触碰工作区域,或者在管子未正确插入模具时就启动设备。
后果:会造成严重的人身伤害或设备损坏。
正确做法:设备运行中严禁用手接触工作区域。禁止在管子未插入模具时启动设备进行空打。
2.模具不检查、不保养
常见表现:模具用很久都不清洁、不检查,导致磨损严重。
后果:预装/扩口失效,且磨损的模具会加速损坏新的管子。
正确做法:预装模具和扩口模具容易磨损,最多每50次预装就必须检查一次。要经常进行清洁、润滑,并存放于干净无腐蚀的环境。


 English
 中文
